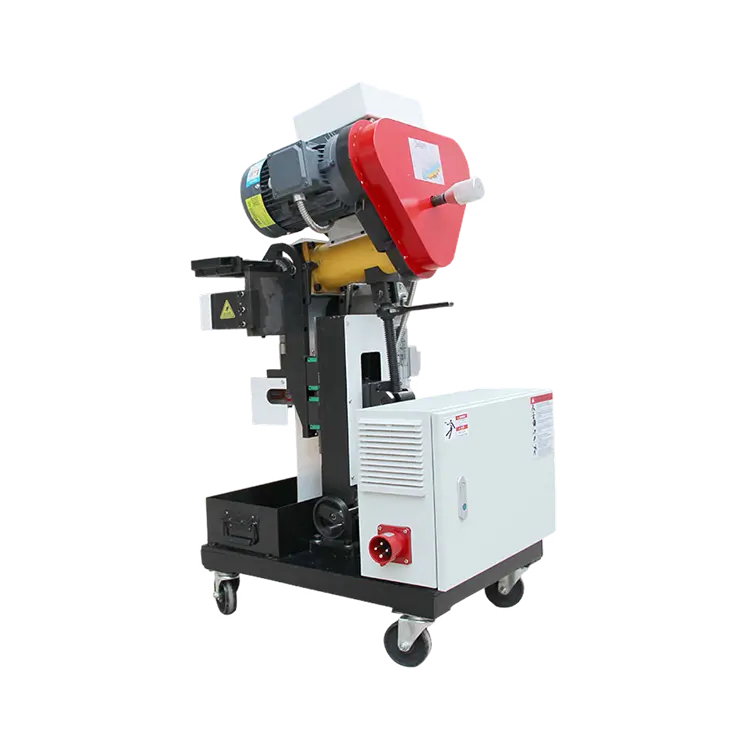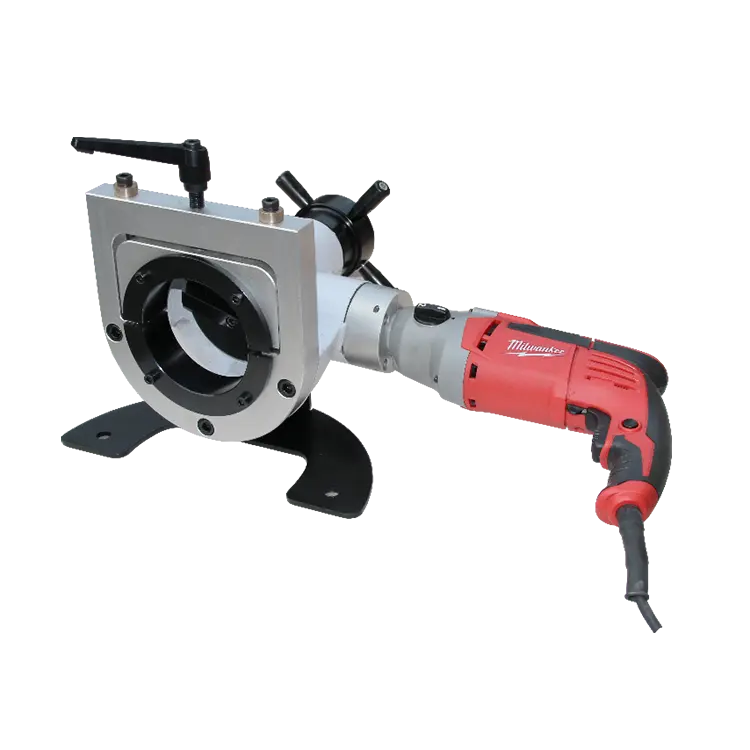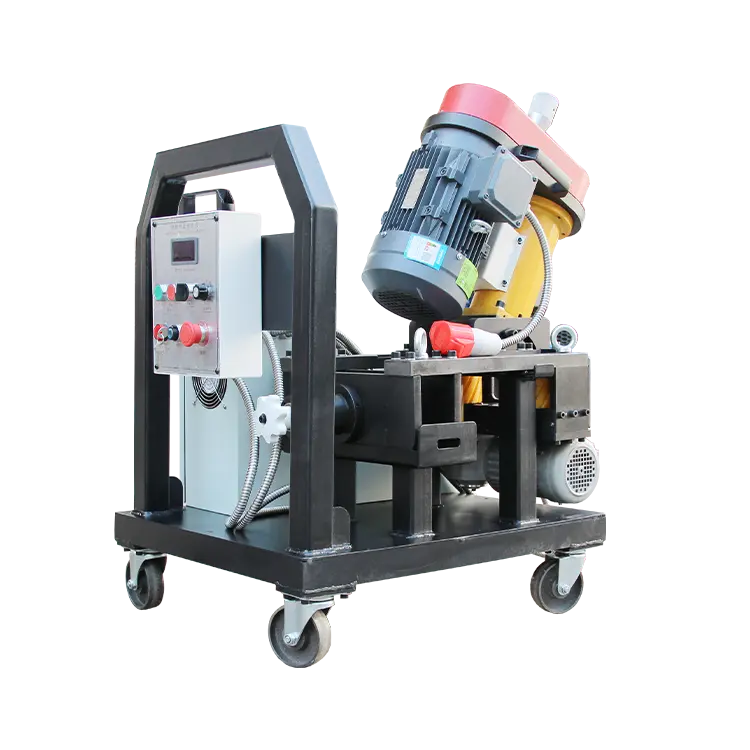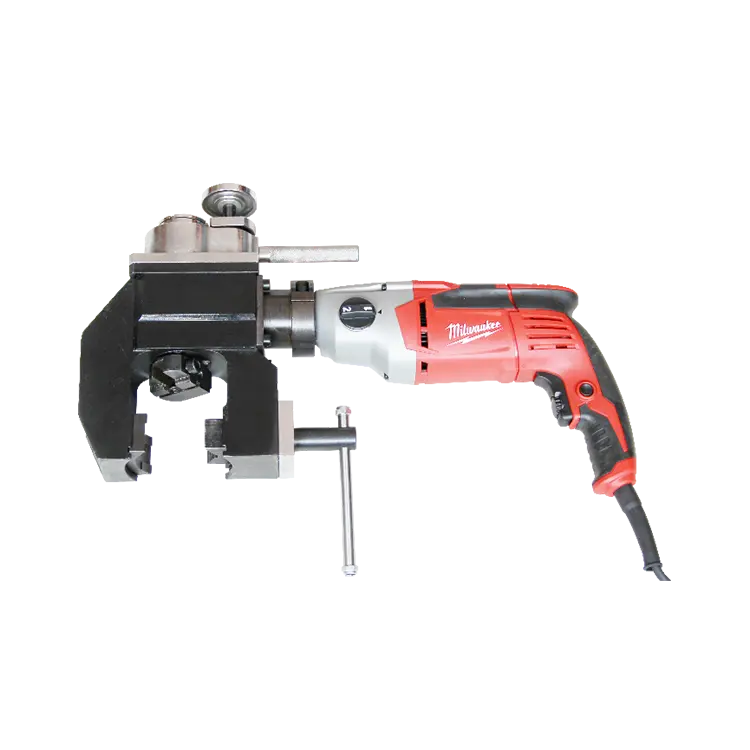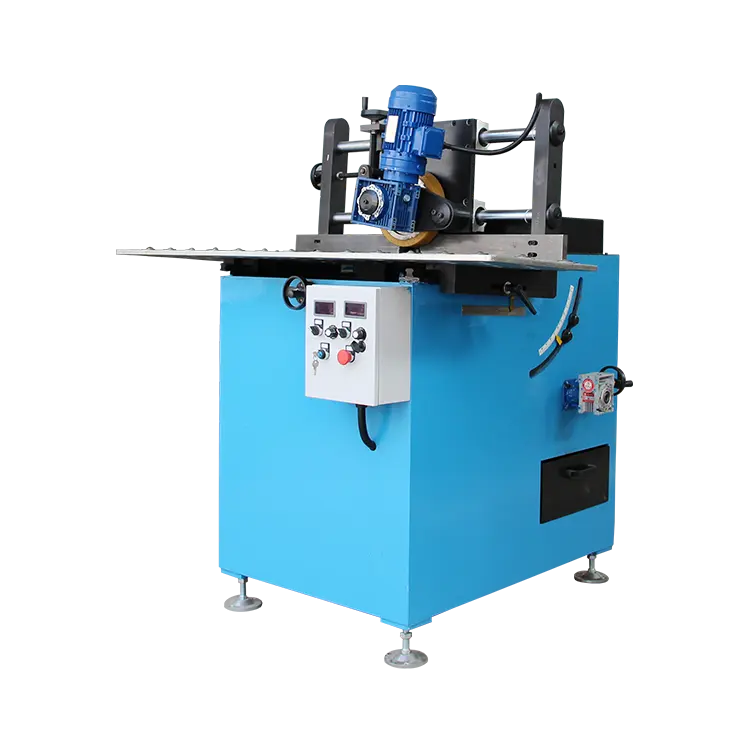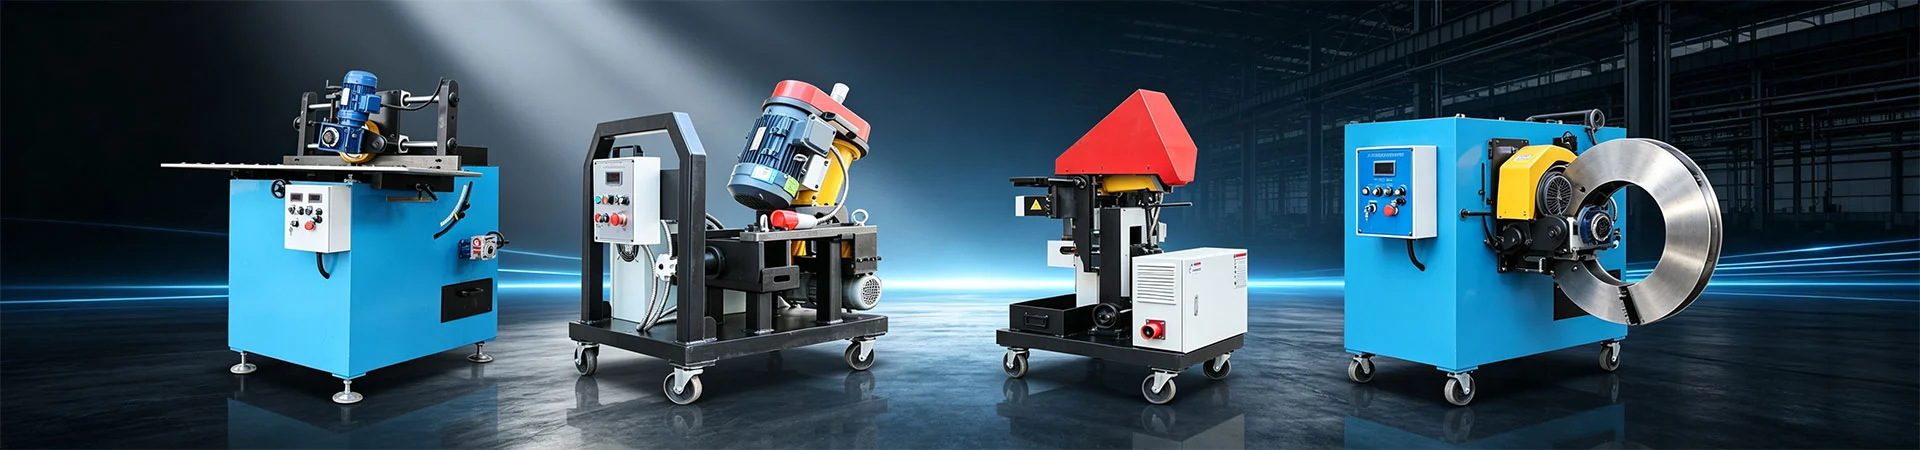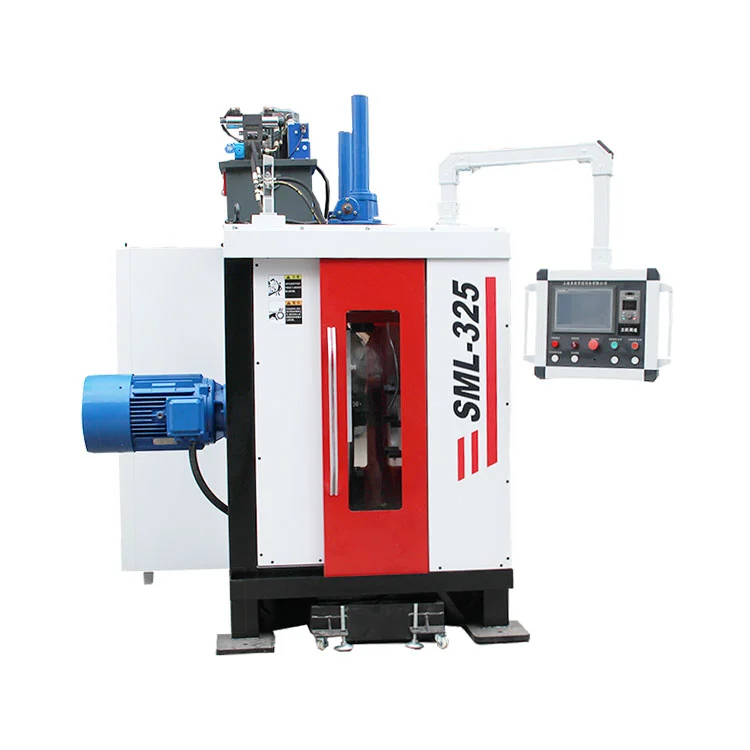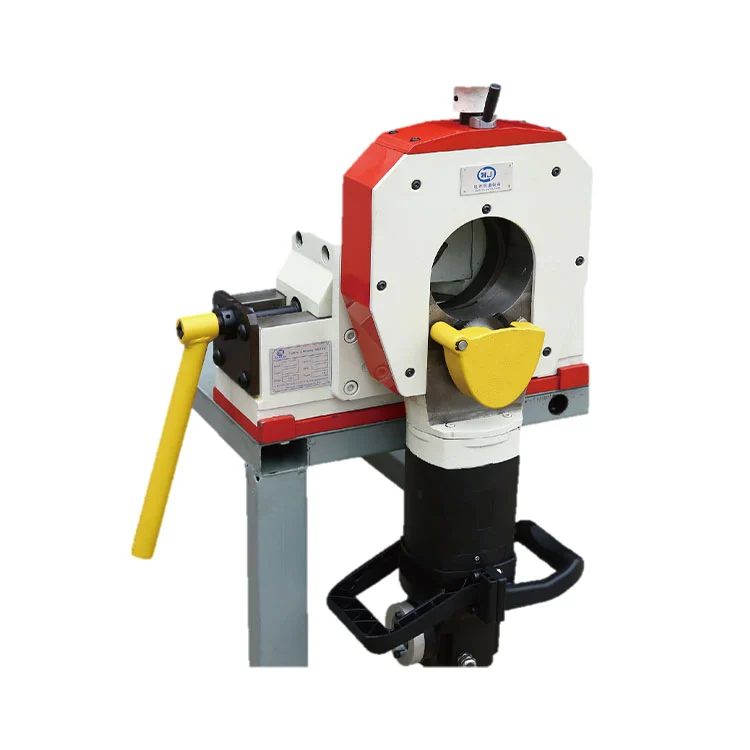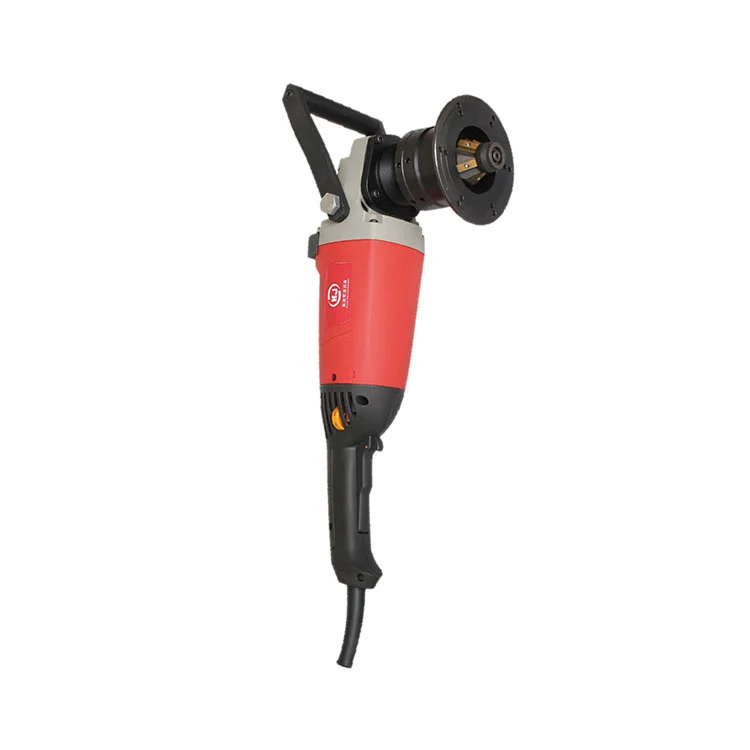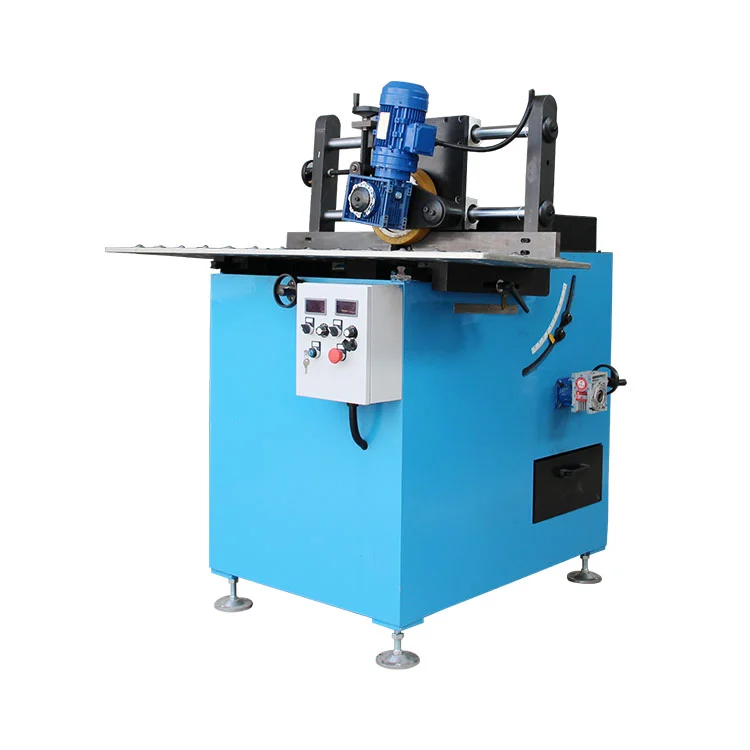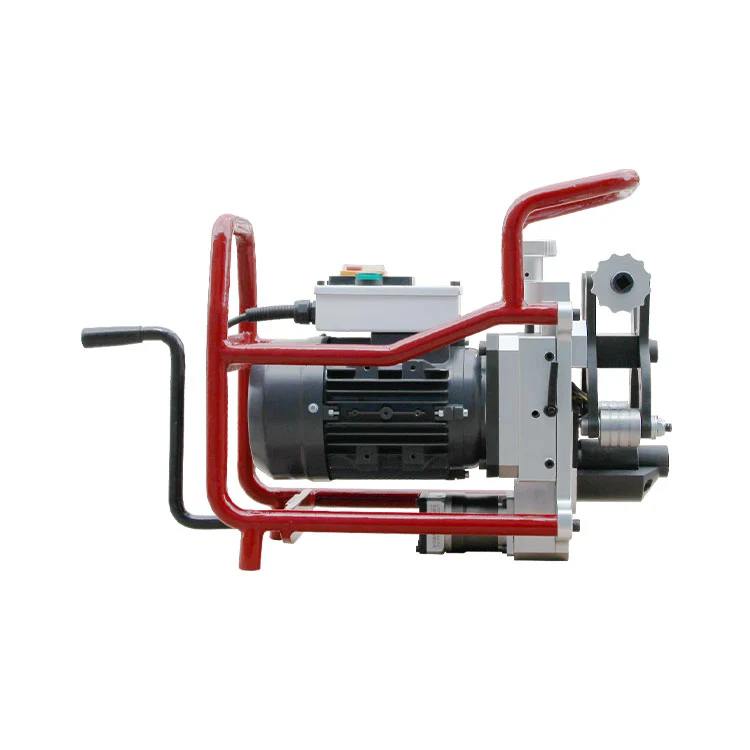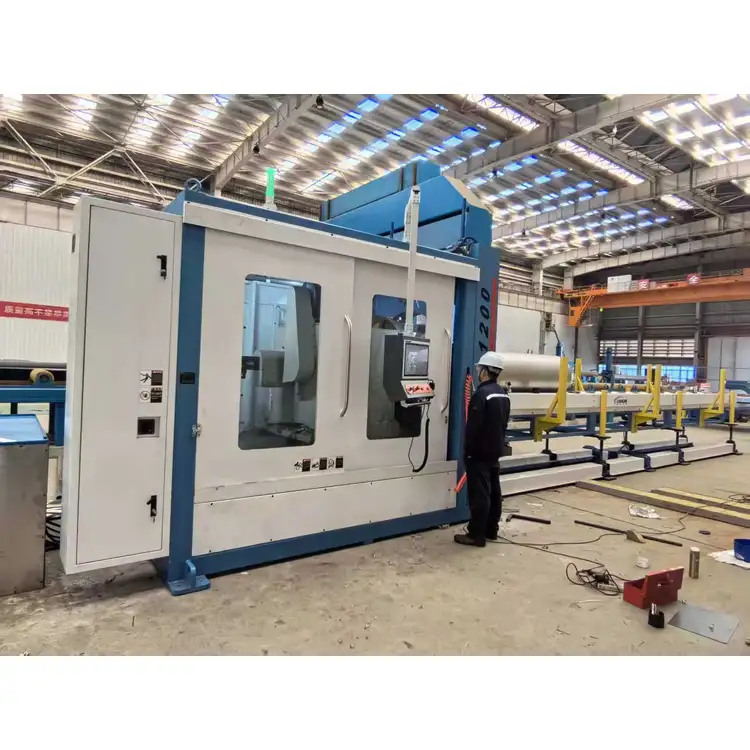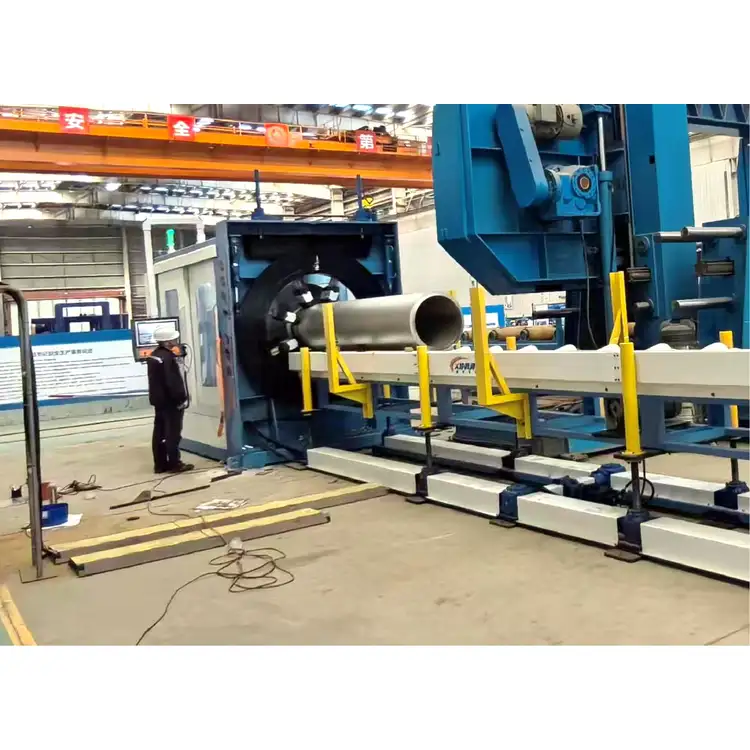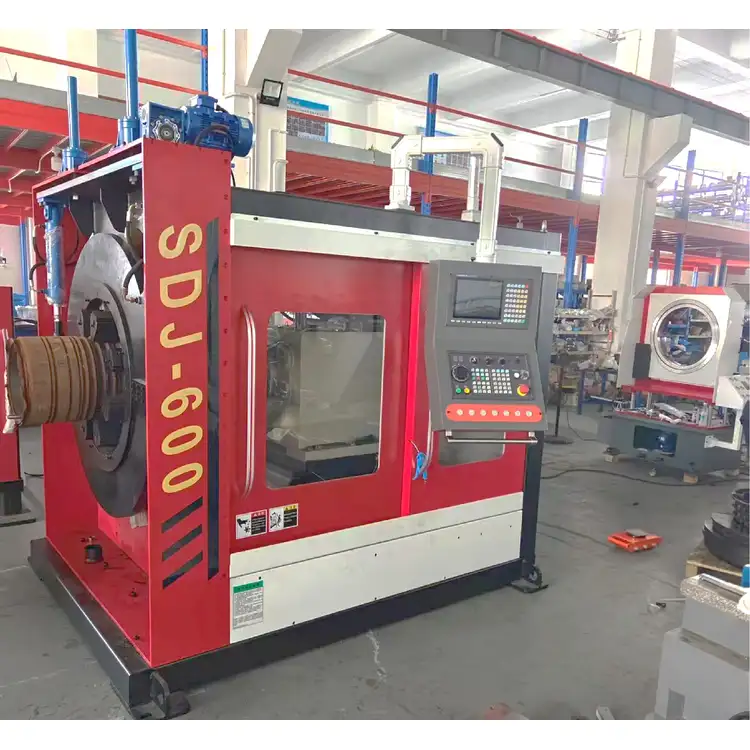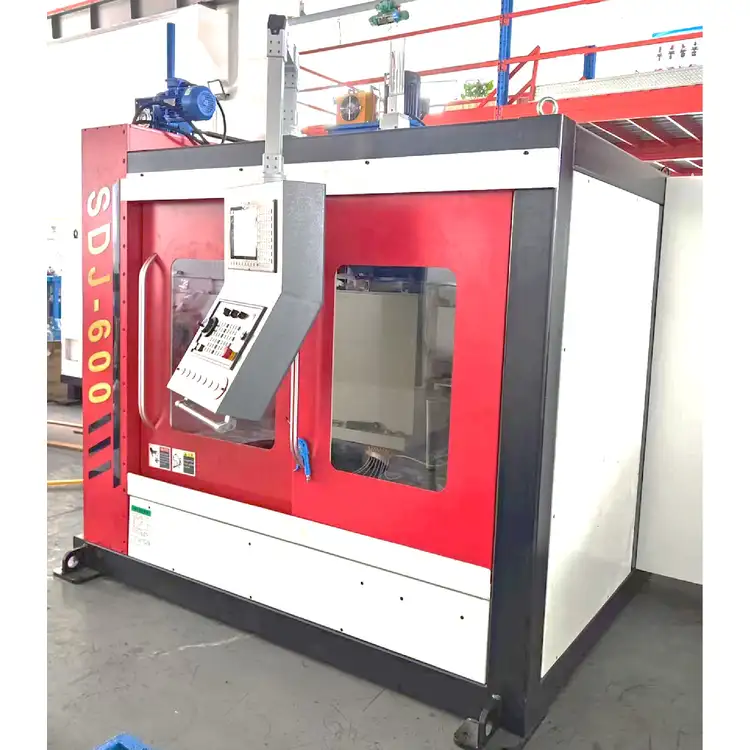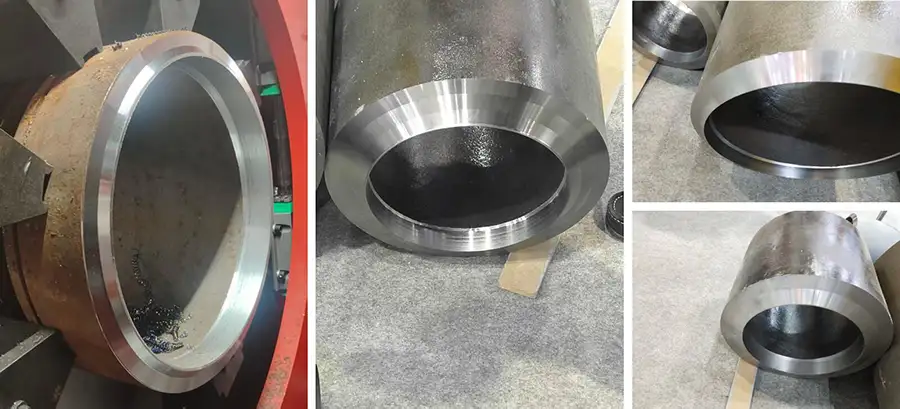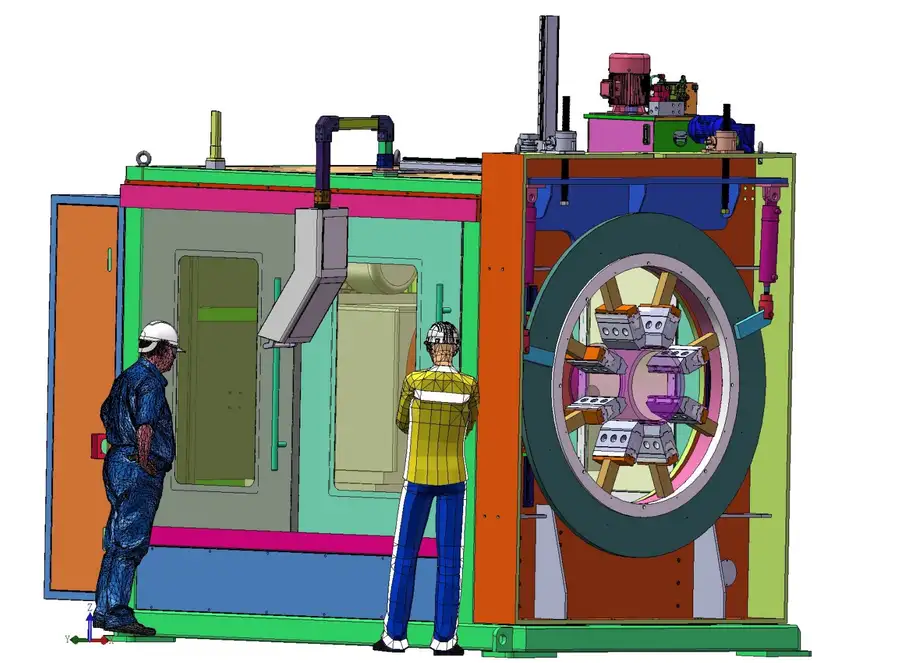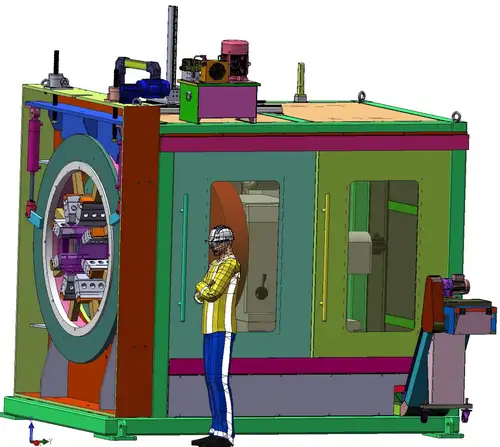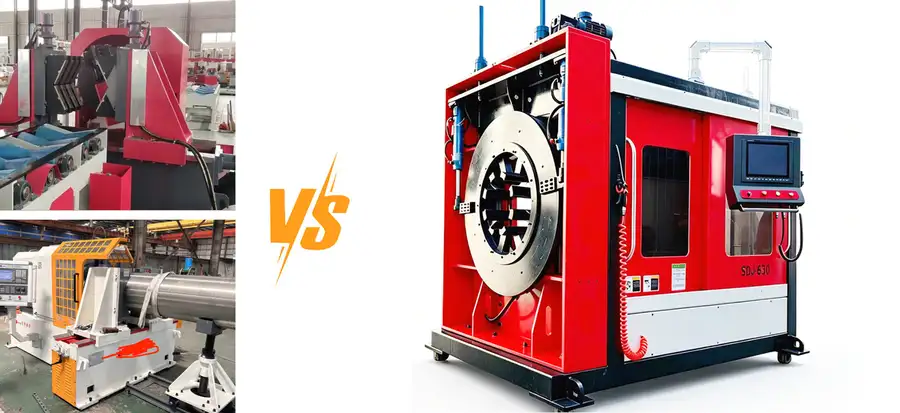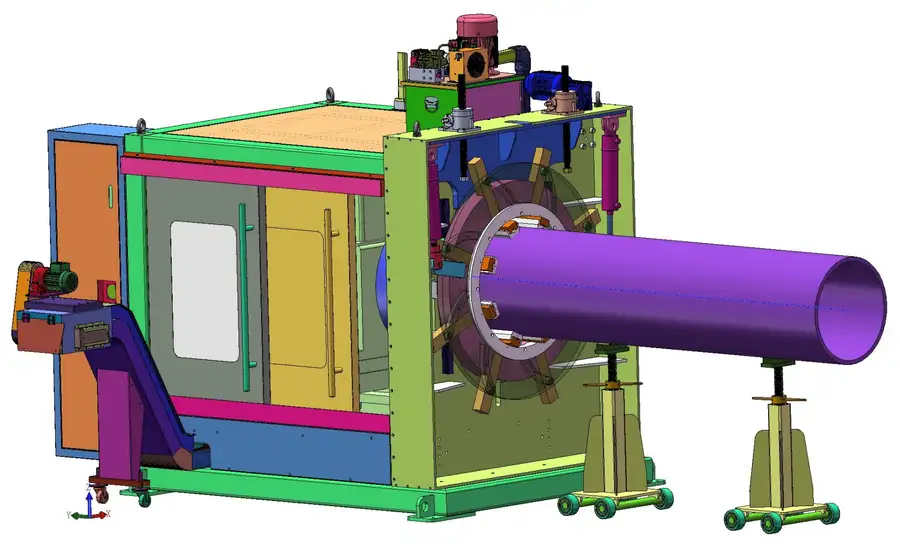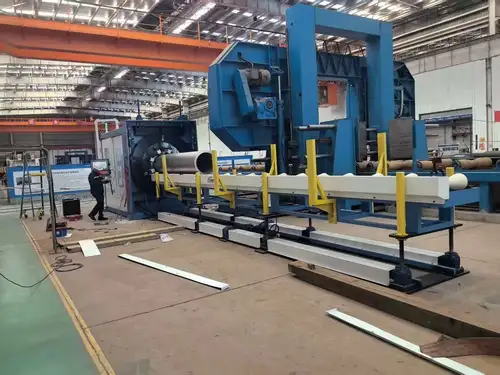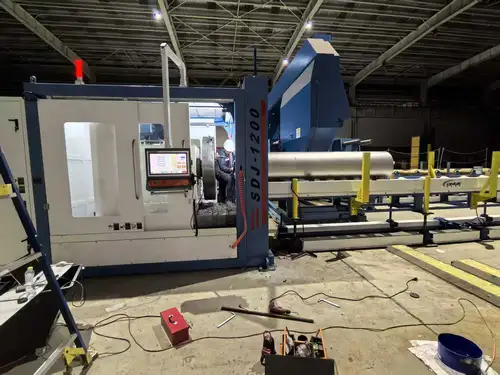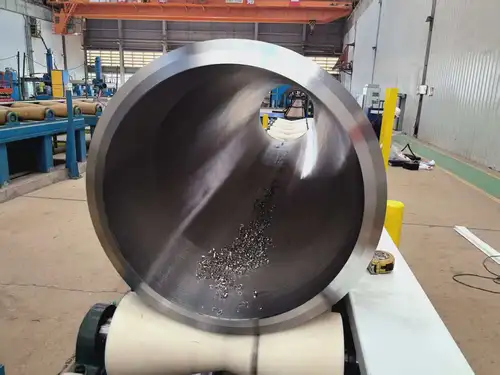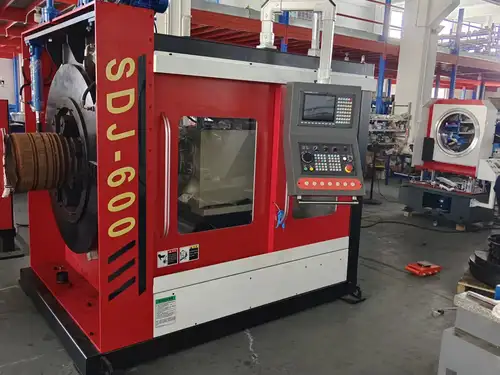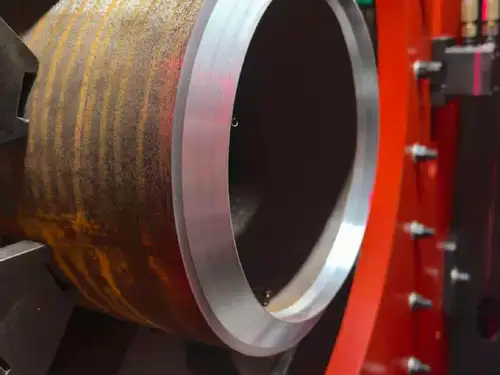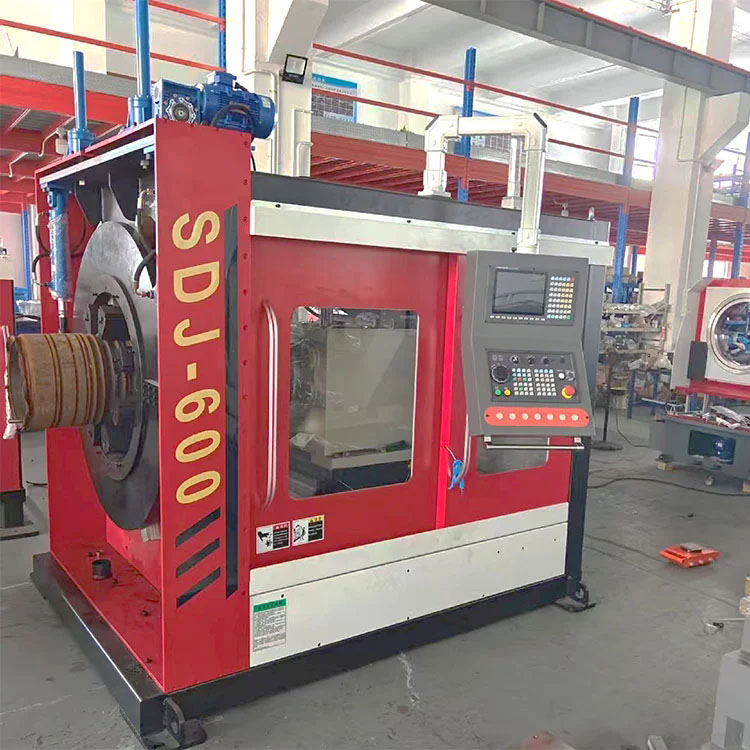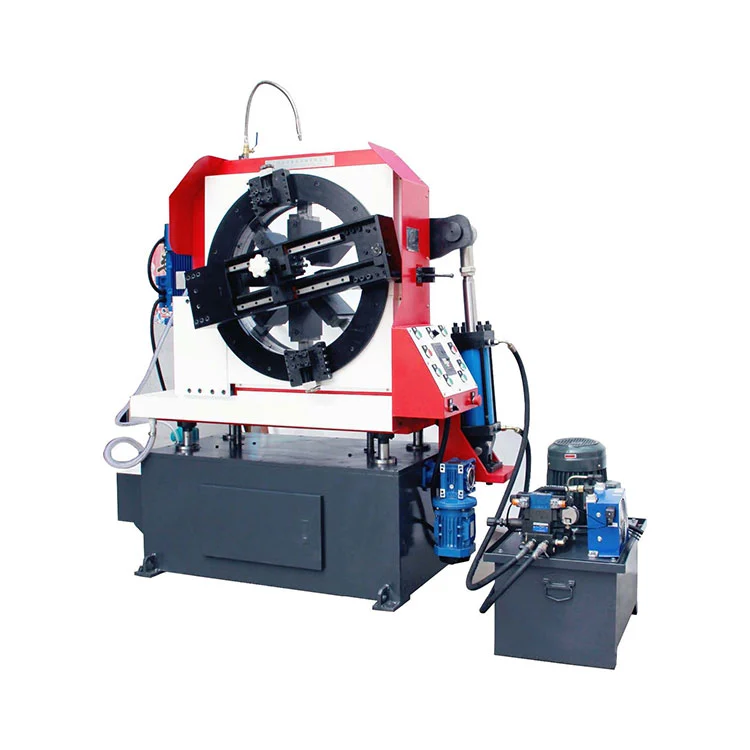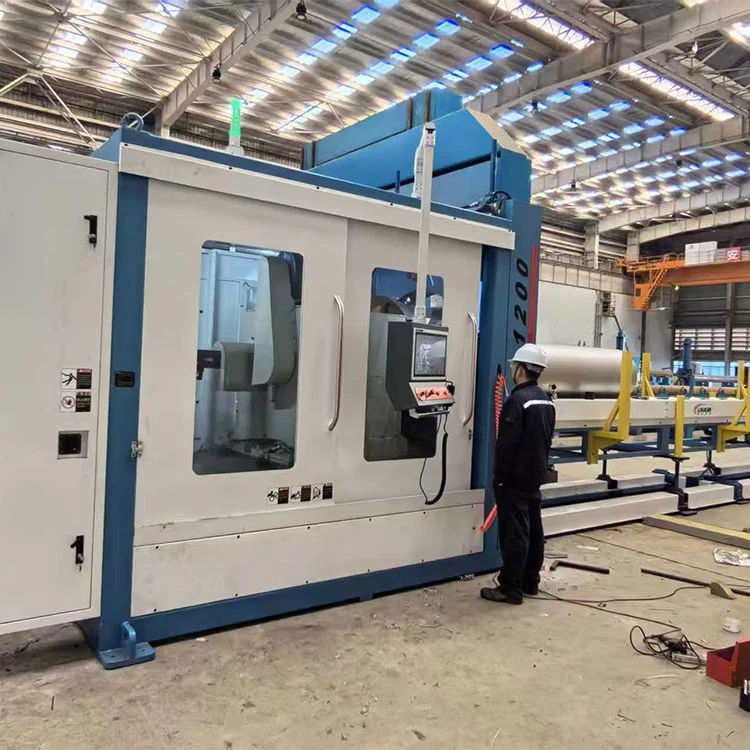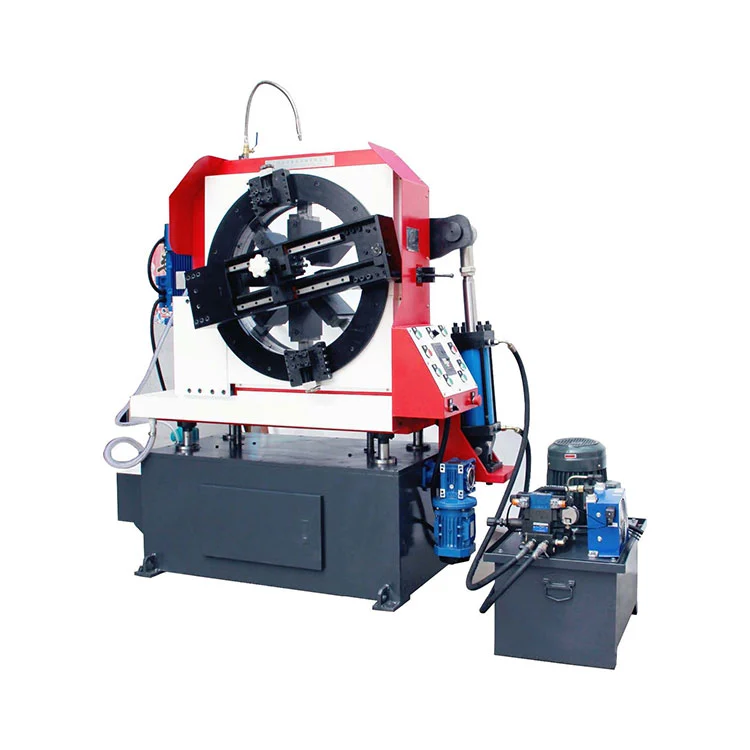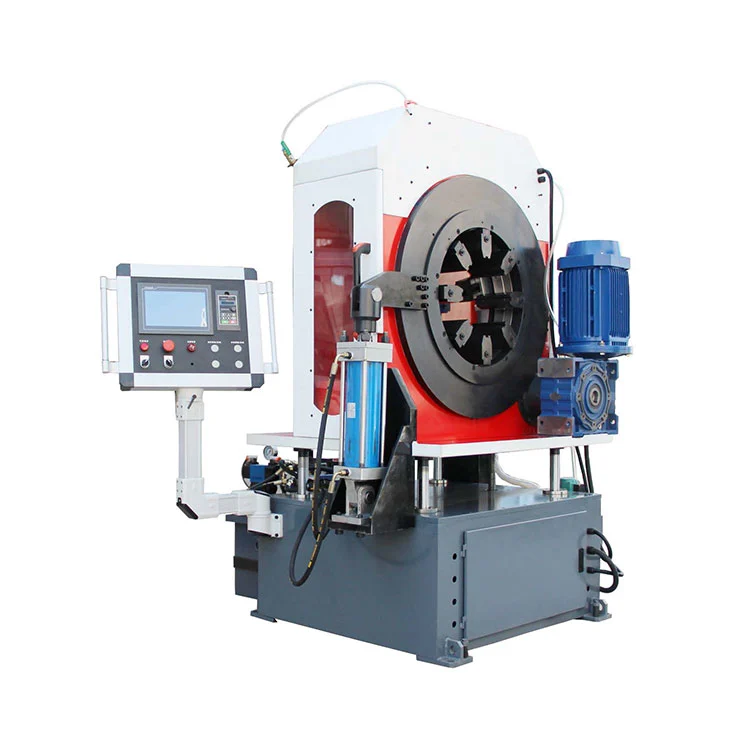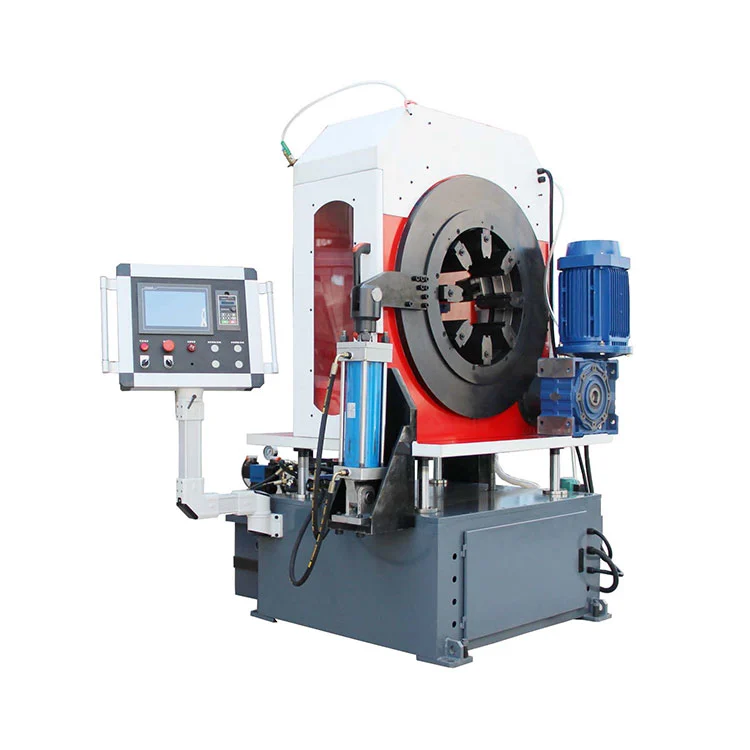
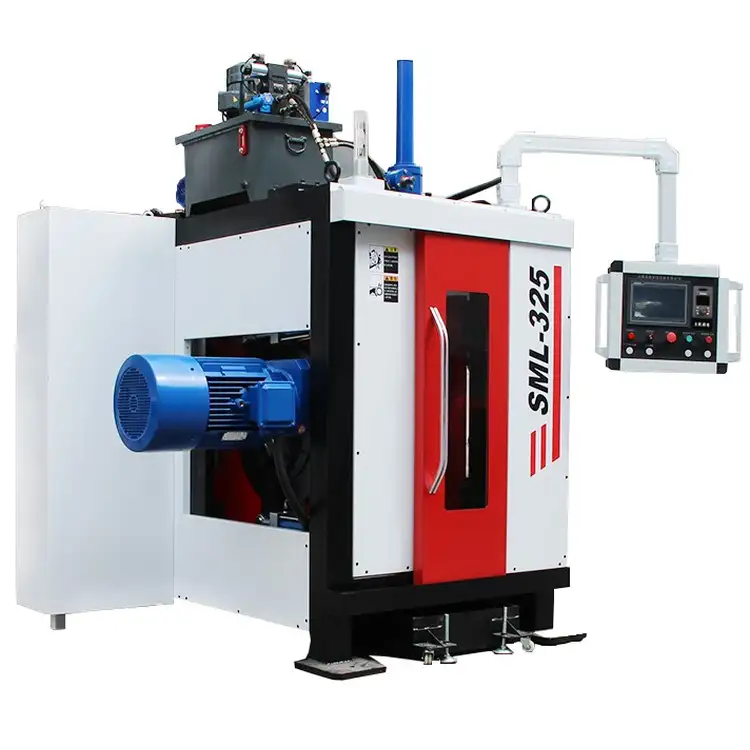
Этот станок для снятия фасок с ЧПУ, отличающийся высокой точностью, высокой эффективностью и большой гибкостью, обеспечивает выдающуюся производительность и подходит для широкого спектра сценариев применения. Основной блок имеет цельнолитую конструкцию. Используя высокую точность технологии литья, он обеспечивает точные размеры и равномерное распределение напряжений по всем секциям рамы машины. Это обеспечивает прочную и надежную структурную основу для стабильной работы внутренних компонентов ядра и гарантирует стабильно высокую производительность оборудования.
Этот станок для снятия фасок с ЧПУ имеет раму, изготовленную из утолщенного материала и точно сваренную в прочную защитную конструкцию. Он обеспечивает превосходную стойкость к ударам и деформации, обеспечивая полную защиту основных компонентов. Основание изготовлено из высококачественной нержавеющей стали, обладающей превосходной устойчивостью к коррозии и износу, что обеспечивает более длительный срок службы и имеет гладкий, изысканный и привлекательный внешний вид.
Основной корпус имеет цельнолитую конструкцию. Благодаря высокоточному литью он обеспечивает точный контроль размеров и равномерное распределение напряжений по всей раме. Это создает прочную структурную основу для стабильной работы внутренних частей ядра и поддержания стабильно высокой производительности.
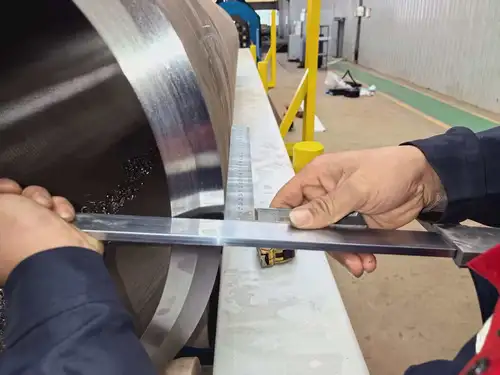
Конфигурация зажима с 8 кулачками адаптирована для захвата труб. По сравнению с традиционными методами зажима конструкция с 8 захватами увеличивает площадь контакта с трубой и снижает давление на единицу площади. Он обеспечивает надежный зажим и стабильную обработку, одновременно защищая профиль и поверхность трубы от деформации и повреждений.
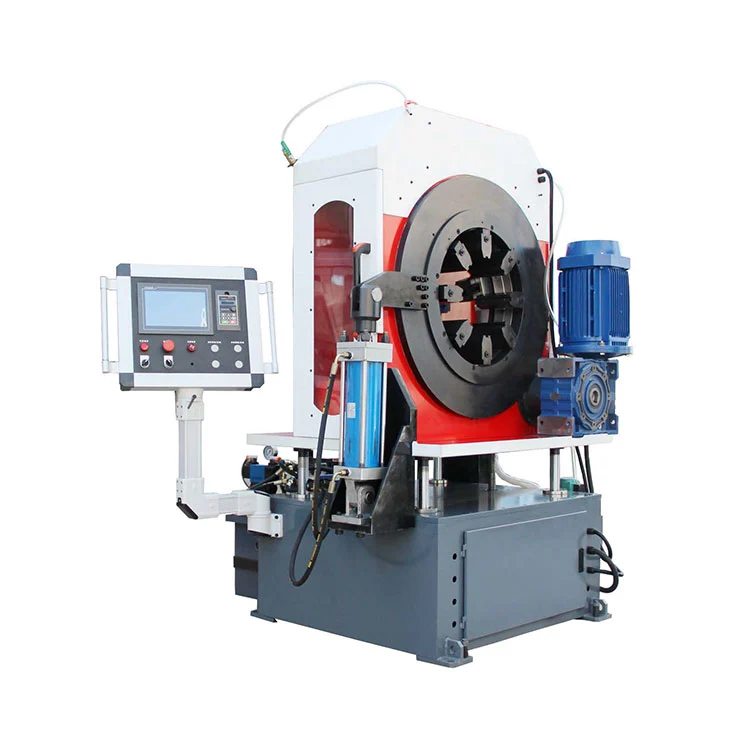
Система подачи приводится в движение двигателем, установленным сзади, заменяя традиционный передний двигатель с трансмиссией с контактными кольцами. Это улучшение устраняет распространенные проблемы, связанные с частыми отказами, такие как плохой контакт, износ и старение, связанные с передним двигателем и узлами контактных колец. Это повышает стабильность и надежность привода подачи и сокращает время простоя на техническое обслуживание.
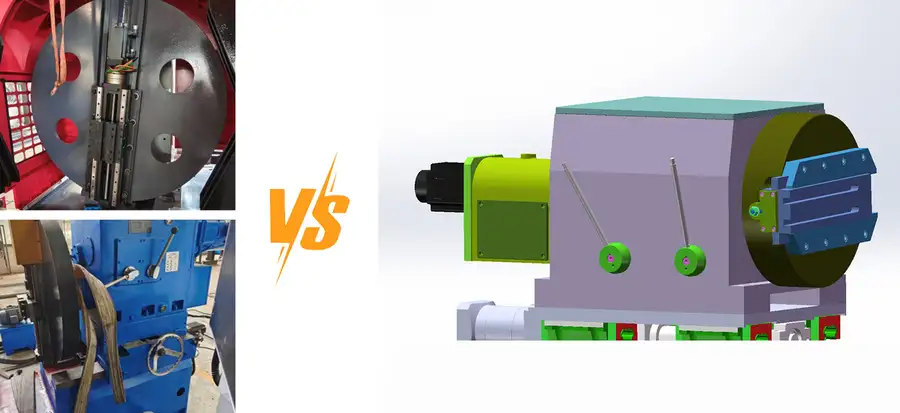
Оснащенный двойным рычажным механизмом для вертикального подъема и горизонтального перемещения, механизм автоматически выполняет калибровку положения трубы без повторной ручной регулировки. Он упрощает процедуры центрирования, обеспечивает точное выравнивание труб, снижает трудоемкость и повышает эффективность работы.
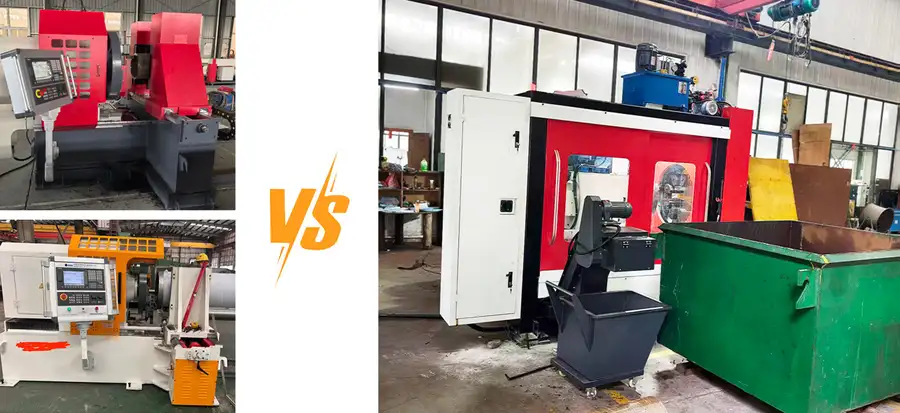
Независимый задний модуль удаления стружки отделен от основной зоны обработки. Такая компоновка предотвращает влияние стружки на точность обработки, облегчает очистку от остатков и обслуживание компонентов, снижает сложность текущего обслуживания и улучшает общую ремонтопригодность оборудования.
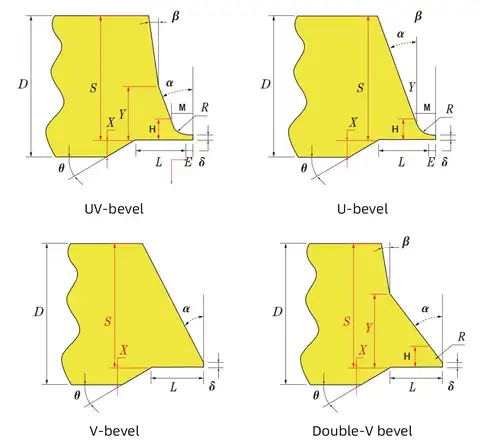
Другие профили фасок могут быть настроены по мере необходимости.
ЖК-дисплей высокой четкости
Просто установите параметры; Переменные данные могут быть собраны и сохранены в системной памяти или на SD-карте. Данные также можно сохранять, анализировать и проверять через Ethernet или USB.
Управляется шиной EtherCAT или MIII для повышения производительности в реальном времени и упрощения обслуживания.
Встроенный IoT-интерфейс для доступа к данным обработки в режиме реального времени для упрощения управления.
Поддерживает расширяемые модули прикладного программного обеспечения. Необходимые модули могут быть добавлены в виде плагинов в соответствии с требованиями заказчика.
2 ГБ ОЗУ в сочетании с хранилищем емкостью 8 ГБ обеспечивают выдающуюся скорость выполнения.
Основываясь на высокой точности, высокой эффективности и большой гибкости, он обеспечивает превосходную производительность, подходящую для различных сценариев применения.
Входной интерфейс: принимает сигналы от внешних устройств, включая ввод с клавиатуры на панели управления станком, сигналы от различных датчиков (датчики положения, датчики температуры и т. д.), а также программы обработки с ЧПУ, передаваемые внешним оборудованием. Общие входные интерфейсы включают USB, последовательный порт и Ethernet для простого подключения и обмена данными с различными периферийными устройствами.
Выходной интерфейс: передает управляющие сигналы, обработанные системой ЧПУ, на приводы машины, такие как приводные двигатели, электромагнитные клапаны и индикаторные лампы, для управления движением машины, ее действиями и индикацией состояния. Тип и формат выходных сигналов должны соответствовать подключенным исполнительным устройствам, чтобы гарантировать точную передачу и выполнение сигналов.
ЖК-дисплей или сенсорный экран обычно используются для отображения интерфейса управления ЧПУ, программ обработки, параметров процесса, состояния станка, аварийных сообщений и многого другого для удобного мониторинга и управления операторами.
Поддерживает связь с внешними устройствами. Он может обмениваться данными с главными компьютерами для осуществления удаленного мониторинга, передачи программ и обновления системы или подключаться к сети с другим оборудованием с ЧПУ для координации работы и централизованного управления несколькими станками. Имеется проводная связь.
Благодаря усовершенствованной архитектуре многоядерного процессора и мощной платформе суперкомпьютерного класса он обеспечивает сверхплавную работу.
Оснащен памятью объемом 2 ГБ для плавного выполнения программ и надежного решения разнообразных задач.
Конструкция с высокой защитой от помех, прошла испытание EFT 4,5 кВ и сертификацию CE.
Поддерживает высокостабильную связь RS485 для надежного расширения периферийных устройств.
Макс. Доступно 256 точек ввода-вывода для управления дополнительными механизмами.
Поддерживает управление по 64 осям для исключительных возможностей управления.
Порт USB 3.0 обеспечивает быстрый и удобный импорт и передачу программ.
Упреждающий просмотр программного блока достигает 8000 блоков/с, что обеспечивает превосходную производительность обработки.
Платформа встроенной системы управления RT-Linux
Модуль выполнения полной компиляции
Настраиваемая платформа разработки Интернета вещей
Удаленная помощь для диагностики неисправностей и обновления системы
Концепция дизайна на основе платформы
64-битное высокоскоростное и высокоточное управление контуром
Редактирование программ с помощью диалога
Специальная обработка кривых: поддерживает обработку с постоянной скоростью поверхности для парабол и сплайновых кривых для достижения превосходного качества поверхности. Функция обучения сплайнам автоматически подбирает кривые между точками с помощью кубических уравнений для более плавных профилей по сравнению с обычными режимами обучения.
Интегрирует открытые платформы пользовательского интерфейса и ПЛК. Клиенты могут свободно настраивать интерфейсы и функции для достижения максимально персонализированной работы.
Самоопределяемое распределение разрешений значительно повышает гибкость и адаптируемость системы, позволяя настраивать права доступа для разных пользователей.
Поддерживает графическое моделирование, диалоговое программирование и пользовательские функции M-кода.
Быстрое выполнение: короткое время сканирования ПЛК позволяет быстро реагировать на команды обработки и повышает производительность.
Автоматически отслеживает положение заготовки с помощью визуального контроля и собирает данные о положении в режиме реального времени для облегчения управления промышленной автоматизацией.
Прямое соединение со смарт-камерами; Режим PC-BASE также доступен для реализации визуального позиционирования, стрельбы в полете и других функций.
Подключает до 8 систем технического зрения для реализации графической интеграции и анализа данных с нескольких камер.
Поддерживает серворегулирование натяжения с функциями ПИД-регулировки и главного соотношения, которые можно использовать в комбинации. Главное соотношение включает в себя активное нелинейное главное соотношение и линейное главное соотношение с обратной связью.
Доступны специальная система управления, сервоприводы и модули ИБП.
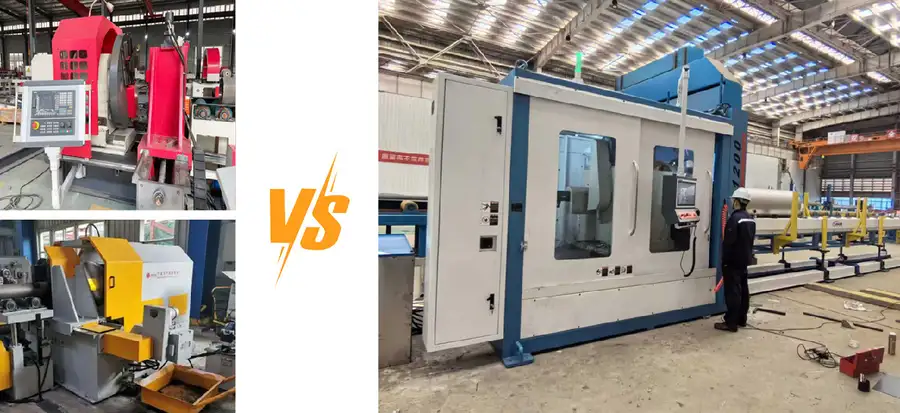
| Сяньцзиньский трубопровод | ПРОТИВ | Отечественные аналоги |
| Самоцентрирующийся многокулачковый зажим для высокой точности. | Метод зажима | Зажим V-образного типа имеет низкую точность повторного позиционирования и имеет тенденцию деформировать тонкостенные трубы. |
| Задний серводвигатель для подачи и втягивания; высокая эффективность обработки (в 1–2 раза выше отечественных аналогов) и повышенная стабильность | Механизм подачи | Передний двигатель: медленная скорость втягивания и низкий КПД; задние контактные кольца приводят к высокой частоте отказов |
| Конструкция с жесткой направляющей для механизма подачи инструментальной стойки, точность ±0,1 мм. | Механизм подачи | Некоторые производители используют линейные направляющие с точностью 0,5–2 мм. |
| Полная защита машины для повышения безопасности | Безопасность Охрана | Частичная передняя защита: стружка вылетает наружу. |
| Переключение передач + регулировка частоты вращения шпинделя для увеличения крутящего момента | Корпус шпинделя | Только регулирование частоты вращения шпинделя, что приводит к низкому крутящему моменту при низкоскоростной обработке. |
| Мощный двигатель подачи мощностью 2,3 кВт, обеспечивающий вдвое большую производительность обработки по сравнению с отечественными аналогами. | Механизм подачи | Маломощный передний двигатель с низкой скоростью ускоренного хода. |
| Все шестерни внутри коробки передач отшлифованы. | Корпус шпинделя | Некоторые производители используют зубчатые колеса с прямой нарезкой, что приводит к сильному шуму. |
| Цельнолитой основной корпус; жесткие рельсы, используемые во всем модельном ряду, обеспечивают превосходную жесткость машины | Основной блок | Линейные направляющие, используемые на станках некоторых поставщиков. |
Таким образом, этот станок для снятия фасок с ЧПУ обеспечивает в 1–2 раза более высокую общую эффективность и в 5–10 раз лучшую точность обработки, чем конкурирующие модели. Диапазон зажима по толщине стенки лучше оптимизирован для обработки труб.
Сравнение продуктов – общая защита
Сравнение продуктов – зажим оборудования
Сравнение продуктов – система удаления стружки
Сравнение продуктов – Механизм подачи
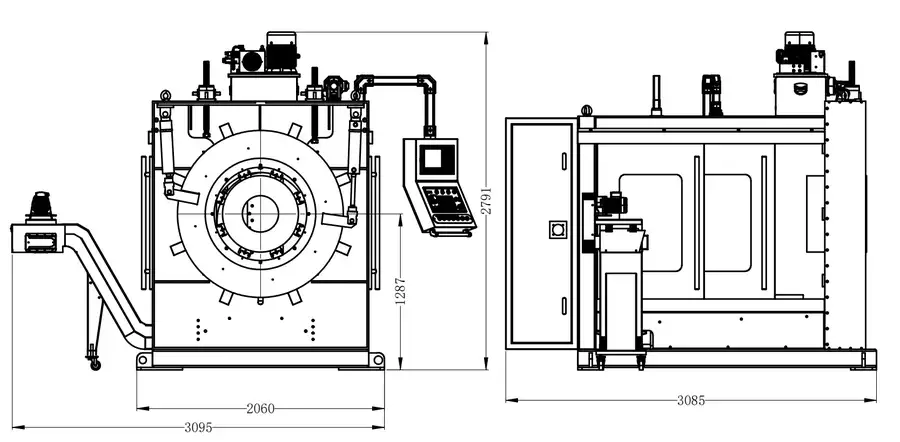
Основные технические параметры SDJ-400 (диапазон обработки: Φ30 – Φ457)
| Число | Параметр | Примечания |
| Диапазон обработки | Φ30- Φ 457 | |
| Обрабатываемая толщина стенки | 3-100 мм | |
| Конические профили | V, Double V, U, UV, I и другие профили с фаской. | Доступны дополнительные профили фасок по индивидуальному заказу. |
| Метод зажима | Гидравлический многокулачковый зажим | 8-кулачковый синхронный зажим |
| Система управления | Йида, Тайвань | Другие системы управления опционально |
| Подходящие материалы заготовки | Углеродистая сталь, легированная сталь, нержавеющая сталь, низкотемпературная сталь и т. д. | |
| Мощность главного двигателя | 4кВт | |
| Скорость подачи | Сервоуправление | Регулируемый |
| Мощность серводвигателя оси X | 2,3 кВт | |
| Мощность серводвигателя оси Y | 2,3 кВт | |
| Тип защиты основного блока | Полная защита каркаса | |
| Тип удаления чипа | Система удаления стружки задней пластинчатой цепи | Стандартный |
| Мощность гидравлического двигателя | 2.2/ 5 | Необязательный |
| Метод блокировки вертикальной и горизонтальной оси | Ручной/автоматический | Необязательный |
| Размер экрана | 15 дюймов, 19 дюймов | Необязательный |
| Освещение основного блока | Доступный | КРАСНОЕ освещение |
| Точность повторного позиционирования по оси X | ±0,1 | |
| Точность повторного позиционирования по оси Y | ±0,1 | |
| Тип трансмиссии главного двигателя | Усиленный клиновой ремень | |
| Скучная глубина | ≤150 мм | Стандартный хвостовик инструмента: 100 |
| Скорость шпинделя и режущей головки | 20–200 об/мин | Бесступенчатое регулирование скорости, управление скоростью шпинделя с ЧРП. |
| Тип инструмента | Стандартные пластины с ЧПУ | |
| Тип хвостовика инструмента | Двусторонние токарные инструменты | Один инструмент для внешней и внутренней обработки фасок. |
| Тип основного устройства | Цельнолитая конструкция | |
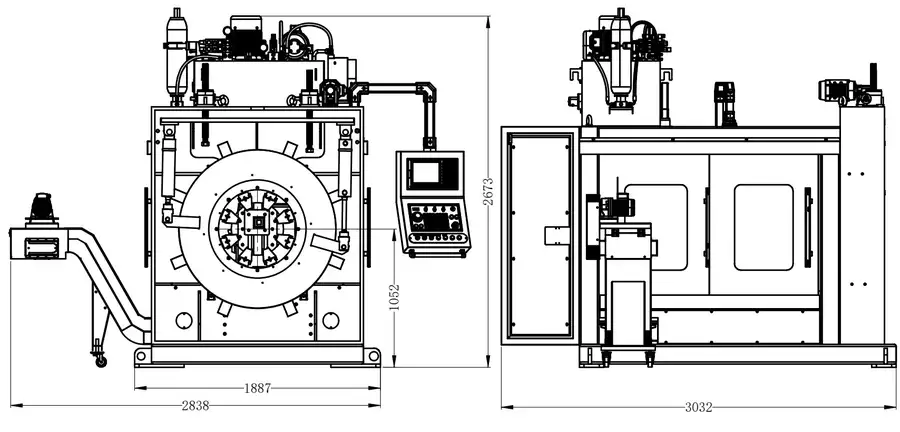
| Габаритные размеры | ||
| Вес машины |
Габаритный чертеж DJ-400 (диапазон обработки: Φ30 – Φ457)
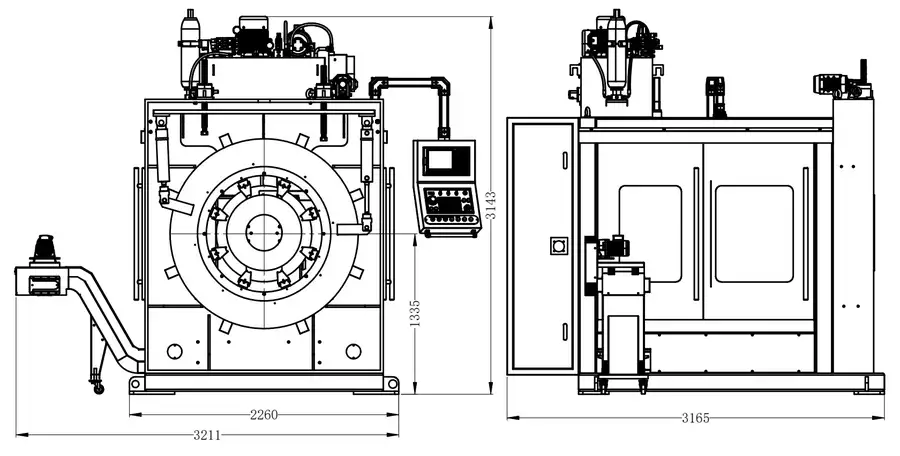
Основные технические параметры SDJ-600 (диапазон обработки: Φ80 – Φ630)
| Число | Параметр | Примечания |
| Диапазон обработки | Φ80- Φ 630 | |
| Обрабатываемая толщина стенки | 3-120 мм | |
| Конические профили | V, Double V, U, UV, I и другие профили с фаской. | Доступны дополнительные профили фасок по индивидуальному заказу. |
| Метод зажима | Гидравлический многокулачковый зажим | 8-кулачковый синхронный зажим |
| Система управления | Йида, Тайвань | Другие системы управления опционально |
| Подходящие материалы заготовки | Углеродистая сталь, легированная сталь, нержавеющая сталь, низкотемпературная сталь и т. д. | |
| Мощность главного двигателя | 7,5 кВт | |
| Скорость подачи | Сервоуправление | Регулируемый |
| Мощность серводвигателя оси X | 2,3 кВт | |
| Мощность серводвигателя оси Y | 2,3 кВт | |
| Тип защиты основного блока | Полная защита каркаса | |
| Тип удаления чипа | Система удаления стружки задней пластинчатой цепи | Стандартный |
| Мощность гидравлического двигателя | 2.2/ 5 | Необязательный |
| Метод блокировки вертикальной и горизонтальной оси | Ручной/автоматический | Необязательный |
| Размер экрана | 15 дюймов, 19 дюймов | Необязательный |
| Освещение основного блока | Доступный | КРАСНОЕ освещение |
| Точность повторного позиционирования по оси X | ±0,1 | |
| Точность повторного позиционирования по оси Y | ±0,1 | |
| Тип трансмиссии главного двигателя | Усиленный клиновой ремень | |
| Скучная глубина | ≤150 мм | Стандартный хвостовик инструмента: 100 |
| Скорость шпинделя и режущей головки | 20–200 об/мин | Бесступенчатое регулирование скорости, управление скоростью шпинделя с ЧРП. |
| Тип инструмента | Стандартные пластины с ЧПУ | |
| Тип хвостовика инструмента | Двусторонние токарные инструменты | Один инструмент для внешней и внутренней обработки фасок. |
| Тип основного устройства | Цельнолитая конструкция | |
| Габаритные размеры | ||
| Вес машины |
Габаритный чертеж DJ-600 (диапазон обработки: Φ80 – Φ630)
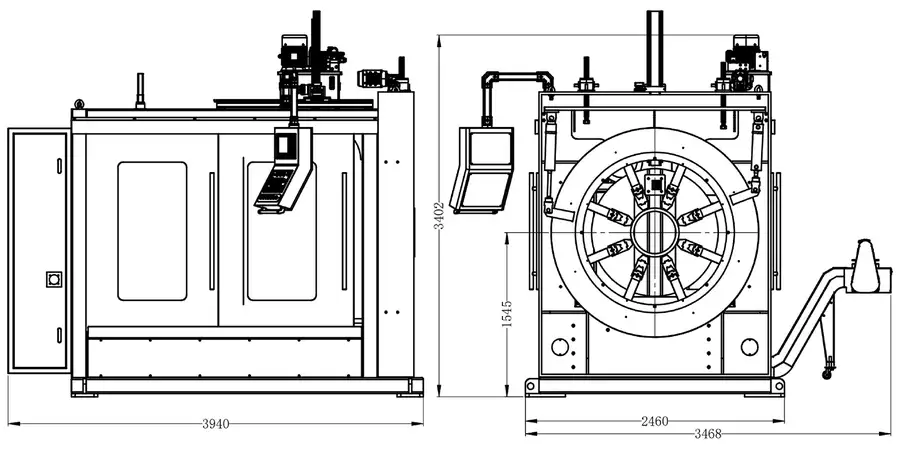
Основные технические параметры SDJ-800 (диапазон обработки: Φ200 – Φ830)
| Число | Параметр | Примечания |
| Диапазон обработки | Φ200- Φ 830 | |
| Обрабатываемая толщина стенки | 3-150 мм | |
| Конические профили | V, Double V, U, UV, I и другие профили с фаской. | Доступны дополнительные профили фасок по индивидуальному заказу. |
| Метод зажима | Гидравлический многокулачковый зажим | 8-кулачковый синхронный зажим |
| Система управления | Йида, Тайвань | Другие системы управления опционально |
| Подходящие материалы заготовки | Углеродистая сталь, легированная сталь, нержавеющая сталь, низкотемпературная сталь и т. д. | |
| Мощность главного двигателя | 7,5 кВт | |
| Скорость подачи | Сервоуправление | Регулируемый |
| Мощность серводвигателя оси X | 2,3 кВт | |
| Мощность серводвигателя оси Y | 2,3 кВт | |
| Тип защиты основного блока | Полная защита каркаса | |
| Тип удаления чипа | Система удаления стружки задней пластинчатой цепи | Стандартный |
| Мощность гидравлического двигателя | 2.2/ 5 | Необязательный |
| Метод блокировки вертикальной и горизонтальной оси | Ручной/автоматический | Необязательный |
| Размер экрана | 15 дюймов, 19 дюймов | Необязательный |
| Освещение основного блока | Доступный | КРАСНОЕ освещение |
| Точность повторного позиционирования по оси X | ±0,1 | |
| Точность повторного позиционирования по оси Y | ±0,1 | |
| Тип трансмиссии главного двигателя | Усиленный клиновой ремень | |
| Скучная глубина | ≤150 мм | Стандартный хвостовик инструмента: 100 |
| Скорость шпинделя и режущей головки | 20–200 об/мин | Бесступенчатое регулирование скорости, управление скоростью шпинделя с ЧРП. |
| Тип инструмента | Стандартные пластины с ЧПУ | |
| Тип хвостовика инструмента | Двусторонние токарные инструменты | Один инструмент для внешней и внутренней обработки фасок. |
| Тип основного устройства | Цельнолитая конструкция | |
| Габаритные размеры | ||
| Вес машины |
Габаритный чертеж DJ-800 (диапазон обработки: Φ200 – Φ830)
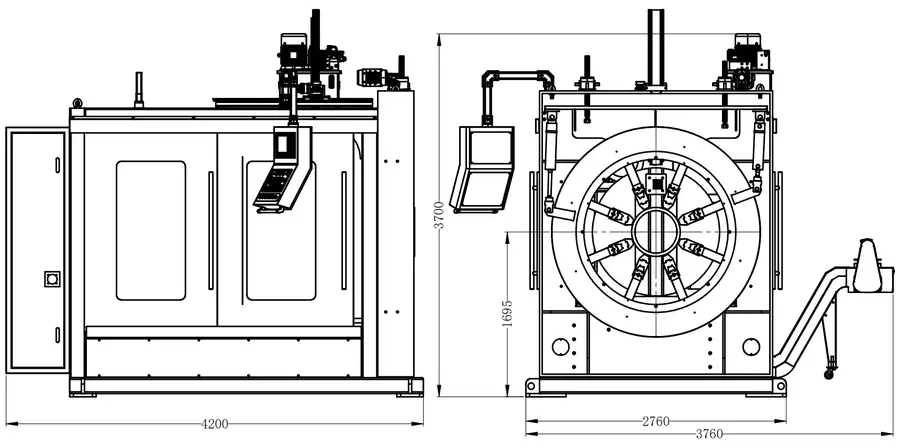
Основные технические параметры SDJ-1200 (диапазон обработки: Φ300 – Φ1200)
| Число | Параметр | Примечания |
| Диапазон обработки | Φ300- Φ 1200 | |
| Обрабатываемая толщина стенки | 3-200 мм | |
| Конические профили | V, Double V, U, UV, I и другие профили с фаской. | Доступны дополнительные профили фасок по индивидуальному заказу. |
| Метод зажима | Гидравлический многокулачковый зажим | 8-кулачковый синхронный зажим |
| Система управления | Йида, Тайвань | Другие системы управления опционально |
| Подходящие материалы заготовки | Углеродистая сталь, легированная сталь, нержавеющая сталь, низкотемпературная сталь и т. д. | |
| Мощность главного двигателя | 18,5 кВт | |
| Скорость подачи | Сервоуправление | Регулируемый |
| Мощность серводвигателя оси X | 2,3 кВт | |
| Мощность серводвигателя оси Y | 2,3 кВт | |
| Тип защиты основного блока | Полная защита каркаса | |
| Тип удаления чипа | Система удаления стружки задней пластинчатой цепи | Стандартный |
| Мощность гидравлического двигателя | 2.2/ 5 | Необязательный |
| Метод блокировки вертикальной и горизонтальной оси | Ручной/автоматический | Необязательный |
| Размер экрана | 15 дюймов, 19 дюймов | Необязательный |
| Освещение основного блока | Доступный | КРАСНОЕ освещение |
| Точность повторного позиционирования по оси X | ±0,1 | |
| Точность повторного позиционирования по оси Y | ±0,1 | |
| Тип трансмиссии главного двигателя | Усиленный клиновой ремень | |
| Скучная глубина | ≤150 мм | Стандартный хвостовик инструмента: 100 |
| Скорость шпинделя и режущей головки | 20–200 об/мин | Бесступенчатое регулирование скорости, управление скоростью шпинделя с ЧРП. |
| Тип инструмента | Стандартные пластины с ЧПУ | |
| Тип хвостовика инструмента | Двусторонние токарные инструменты | Один инструмент для внешней и внутренней обработки фасок. |
| Тип основного устройства | Цельнолитая конструкция | |
| Габаритные размеры | ||
| Вес машины |
Габаритный чертеж DJ-1200 (диапазон обработки: Φ300 – Φ1200)
Основные технические параметры SDJ-1500 (диапазон обработки: Φ500 – Φ1500)
| Число | Параметр | Примечания |
| Диапазон обработки | Φ500- Φ 1500 | |
| Обрабатываемая толщина стенки | 3-200 мм | |
| Конические профили | V, Double V, U, UV, I и другие профили с фаской. | Доступны дополнительные профили фасок по индивидуальному заказу. |
| Метод зажима | Гидравлический многокулачковый зажим | 8-кулачковый синхронный зажим |
| Система управления | Йида, Тайвань | Другие системы управления опционально |
| Подходящие материалы заготовки | Углеродистая сталь, легированная сталь, нержавеющая сталь, низкотемпературная сталь и т. д. | |
| Мощность главного двигателя | 4кВт | |
| Скорость подачи | Сервоуправление | Регулируемый |
| Мощность серводвигателя оси X | 2,3 кВт | |
| Мощность серводвигателя оси Y | 2,3 кВт | |
| Тип защиты основного блока | Полная защита каркаса | |
| Тип удаления чипа | Система удаления стружки задней пластинчатой цепи | Стандартный |
| Мощность гидравлического двигателя | 2.2/ 5 | Необязательный |
| Метод блокировки вертикальной и горизонтальной оси | Ручной/автоматический | Необязательный |
| Размер экрана | 15 дюймов, 19 дюймов | Необязательный |
| Освещение основного блока | Доступный | КРАСНОЕ освещение |
| Точность повторного позиционирования по оси X | ±0,1 | |
| Точность повторного позиционирования по оси Y | ±0,1 | |
| Тип трансмиссии главного двигателя | Усиленный клиновой ремень | |
| Скучная глубина | ≤150 мм | Стандартный хвостовик инструмента: 100 |
| Скорость шпинделя и режущей головки | 20–200 об/мин | Бесступенчатое регулирование скорости, управление скоростью шпинделя с ЧРП. |
| Тип инструмента | Стандартные пластины с ЧПУ | |
| Тип хвостовика инструмента | Двусторонние токарные инструменты | Один инструмент для внешней и внутренней обработки фасок. |
| Тип основного устройства | Цельнолитая конструкция | |
| Габаритные размеры | ||
| Вес машины |
Габаритный чертеж DJ-1200 (диапазон обработки: Φ500 – Φ1500)
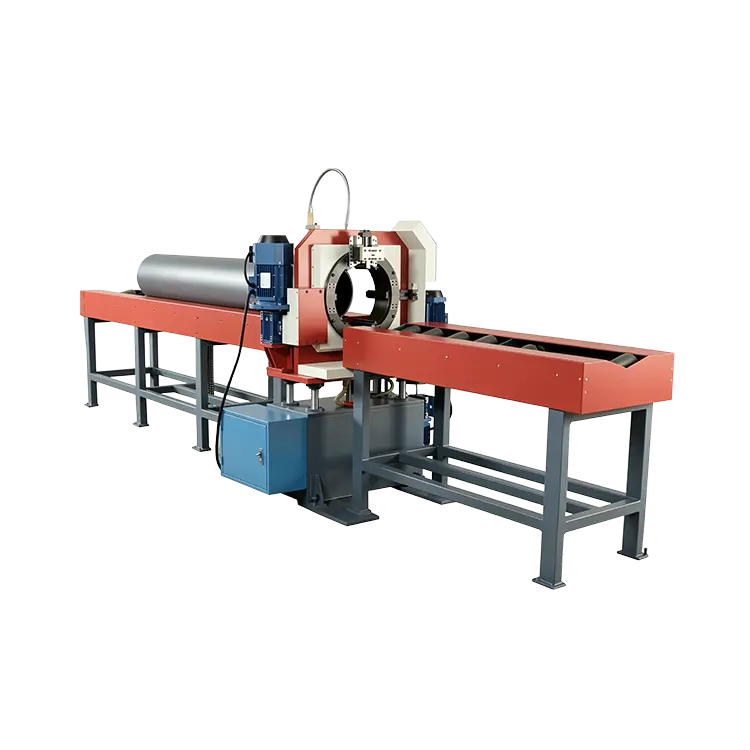
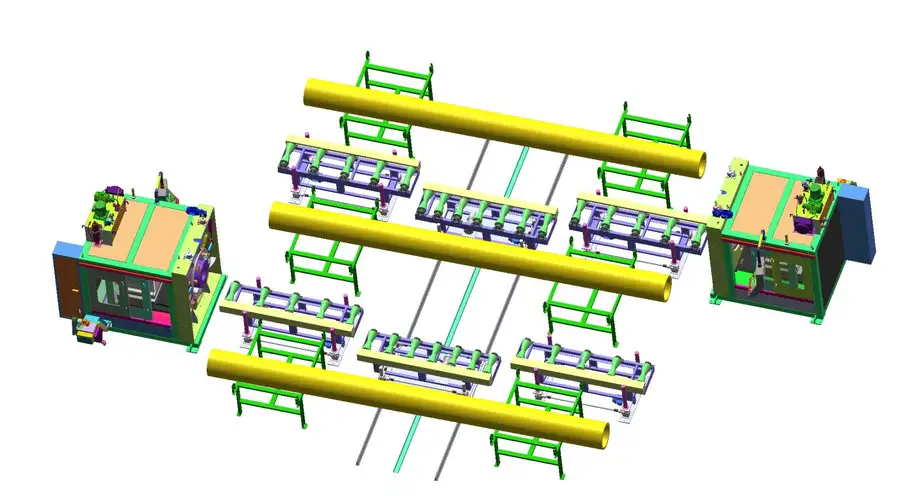
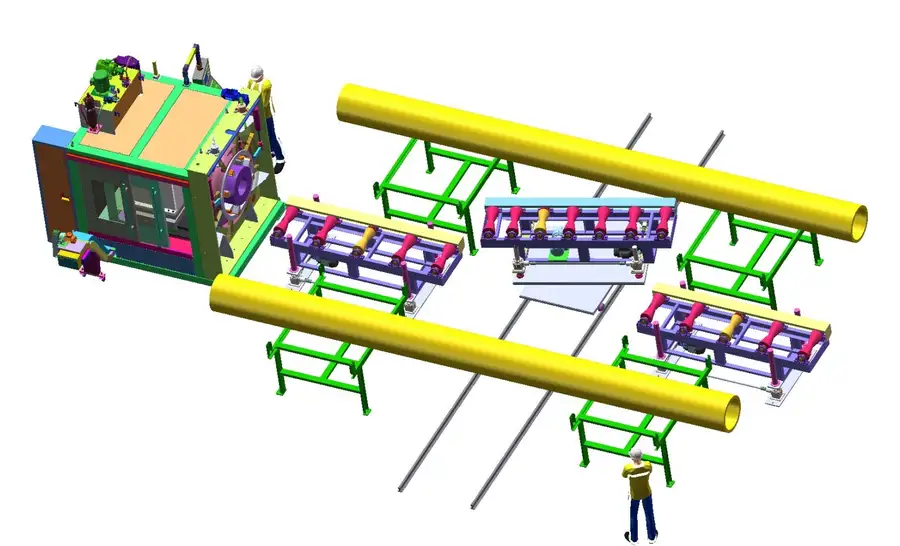
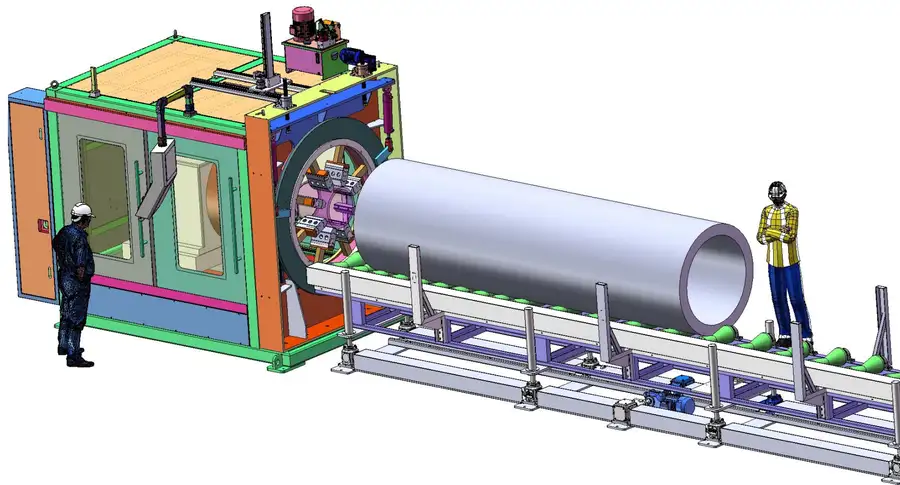
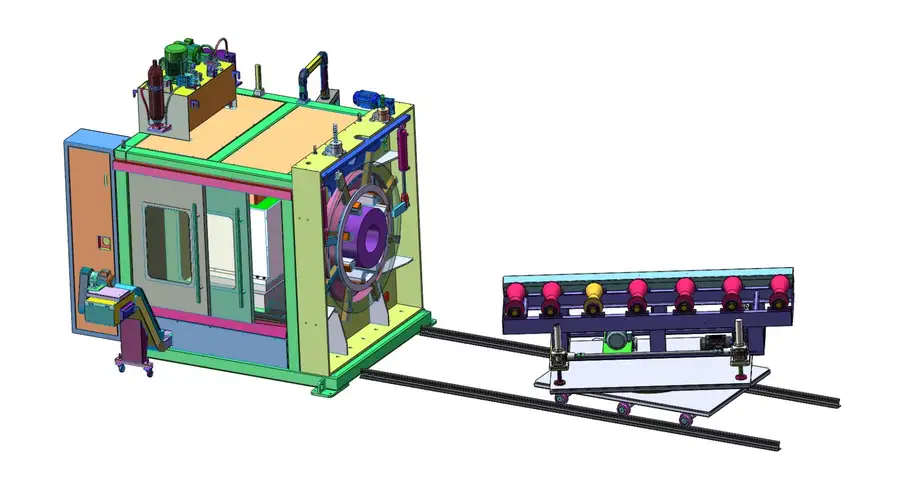
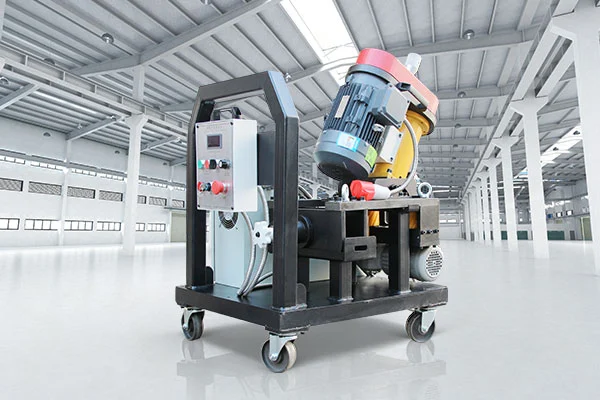
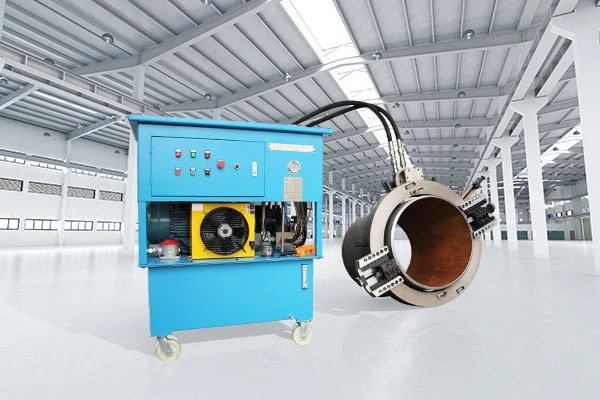
Станок для снятия фасок с ЧПУ поддерживает несколько схем компоновки для упрощения снятия фасок с труб различного диаметра. Гибкие конфигурации оптимизируют рабочие процессы и улучшают адаптируемость и производительность обработки на месте.
Материал роликов: Углеродистая сталь с высокопрочным полиуретановым покрытием, ролики V-образной формы.
Длина линии: 6–12 м (длина настраивается)
Метод транспортировки: Электрический транспортер
Скорость транспортировки: 2–20 м/мин.
Регулирование скорости: бесступенчатое регулирование скорости с помощью частотно-регулируемого привода.
Система управления: беспроводной пульт дистанционного управления.
Подъемная система: 4–6 электрических синхронизированных подъемников, электрически регулирующих высоту центра трубы для снятия фаски на трубах различного диаметра.
Траверсирующая тележка: поперечное перемещение, работа со стеллажами для оптимизации производства.
Материал роликов: Углеродистая сталь с высокопрочным полиуретановым покрытием, ролики V-образной формы.
Длина линии: 6–12 м (длина настраивается)
Метод транспортировки: Электрический транспортер
Скорость транспортировки: 2–20 м/мин.
Регулирование скорости: бесступенчатое регулирование скорости с помощью частотно-регулируемого привода.
Система управления: беспроводной пульт дистанционного управления.
Подъемная система: 4–6 электрических синхронизированных подъемников. Электрическая регулировка высоты центра трубы в соответствии со скосом труб разного диаметра.
Автоматический поворот труб: позволяет выполнять фаску на обоих концах трубы.
Материал роликов: Углеродистая сталь с высокопрочным полиуретановым покрытием, ролики V-образной формы.
Длина линии: 6–12 м (настраиваемая)
Метод транспортировки: Электрический транспортер
Скорость транспортировки: 2–20 м/мин.
Регулирование скорости: бесступенчатое регулирование скорости с помощью частотно-регулируемого привода.
Система управления: беспроводной пульт дистанционного управления.
Подъемная система: 4–6 электросинхронизированных подъемников. Он электрически регулирует высоту центра трубы для адаптации к работе по снятию фасок с труб различного диаметра.
Материал роликов: Углеродистая сталь с высокопрочным полиуретановым покрытием, ролики V-образной формы.
Длина линии: 3 м (настраиваемая, за исключением нижних направляющих)
Метод транспортировки: Электрический транспортер
Скорость транспортировки: 2–20 м/мин.
Регулирование скорости: бесступенчатое регулирование скорости с помощью частотно-регулируемого привода.
Система управления: беспроводной пульт дистанционного управления.
Подъемная система: 4–6 электросинхронизированных подъемников. Электрическая регулировка высоты центра трубы для снятия фаски на трубах разного диаметра.
Автоматический поворот труб: поддержка снятия фасок на обоих концах труб.
Вручную отрегулируйте высоту кронштейна для выравнивания по центру машины.
Вручную перемещайте вперед и назад, чтобы отрегулировать положение опоры стальных труб.
A: Рама станка для снятия фасок с ЧПУ изготовлена из утолщенного материала с прецизионной сваркой, имеет стабильную структуру и высокую ударопрочность. Его основание из нержавеющей стали обеспечивает отличную устойчивость к коррозии и износу, превосходную защиту и длительный срок службы.
Ответ: Основной корпус изготовлен методом интегрального литья, что обеспечивает высокую точность обработки и высокую структурную жесткость. Он оснащен 8-кулачковой зажимной конструкцией, которая обеспечивает большую площадь контакта и надежный зажим, что эффективно предотвращает деформацию тонкостенных труб во время обработки.
A: Он использует привод заднего двигателя и исключает традиционный передний двигатель плюс конструкцию контактных колец, чтобы снизить частоту отказов, обеспечить стабильную передачу и сократить время простоя на техническое обслуживание.
A: Конструкция автоматического двухзвенного центрирования обеспечивает быстрое и простое выравнивание. Независимая задняя конструкция удаления шлака не влияет на точность обработки и упрощает очистку и техническое обслуживание.
Адрес
Промышленная зона Баньшан Далунси, город Люцзя, район Уджин, город Чанчжоу, провинция Цзянсу, Китай
Тел.
Электронная почта